
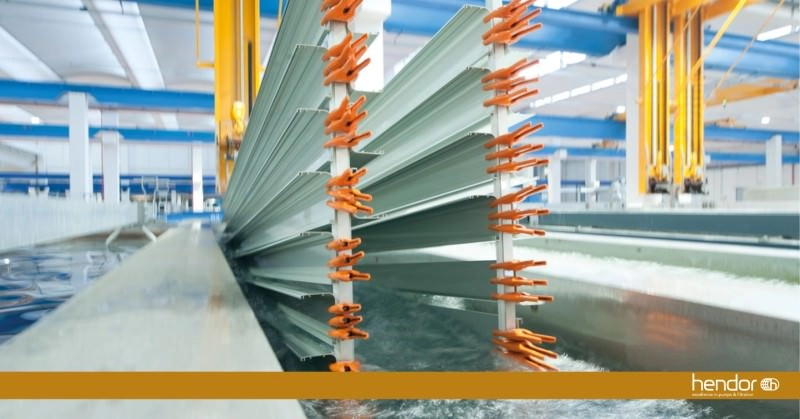
Anodowanie zamienia powierzchnię aluminium – a także magnezu i tytanu – w trwałą, odporną na korozję warstwę. Proces przebiega w kilku etapach i na każdym z nich kąpiel wymaga innego podejścia do obiegu i filtracji. Przy rosnących wymaganiach jakościowych dobór pomp i filtrów przestaje być detalem: od niego zależy stabilność procesu, jakość powłoki i koszty eksploatacji linii przez kolejne lata.
Poniżej przechodzimy przez najważniejsze miejsca na linii anodowania i rozwiązania, które się w nich sprawdzają.
Uszczelnianie na gorąco: filtr przekładkowy z PP zamiast świecowego (kartridżowego) ze stali
W kąpieli uszczelniającej na gorąco powstaje nalot, który odkłada się na detalach. Gdy gromadzi się w kąpieli, pogarsza przyczepność i jakość powłoki, wymaga pracochłonnego doczyszczania detali, a w skrajnym przypadku wymiany kąpieli i jej ponownego podgrzania. Żeby temu zapobiec, kąpiel filtruje się zwykle z krotnością 1–1,5 objętości na godzinę.
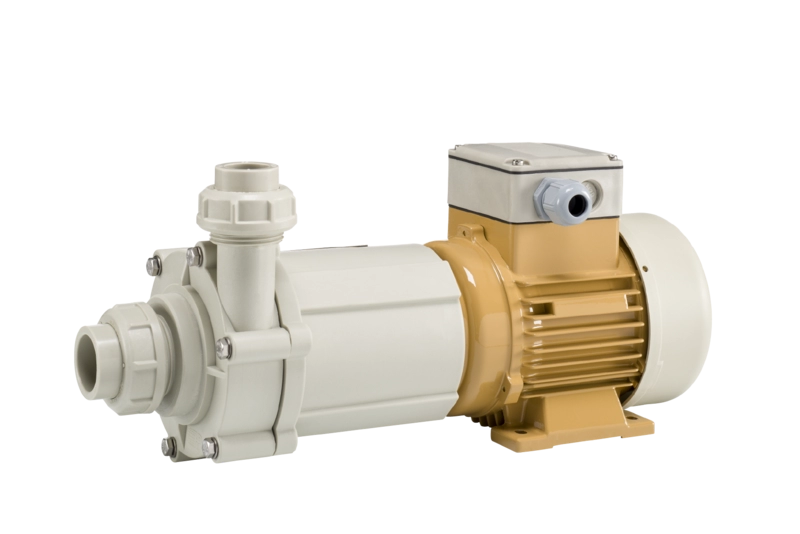
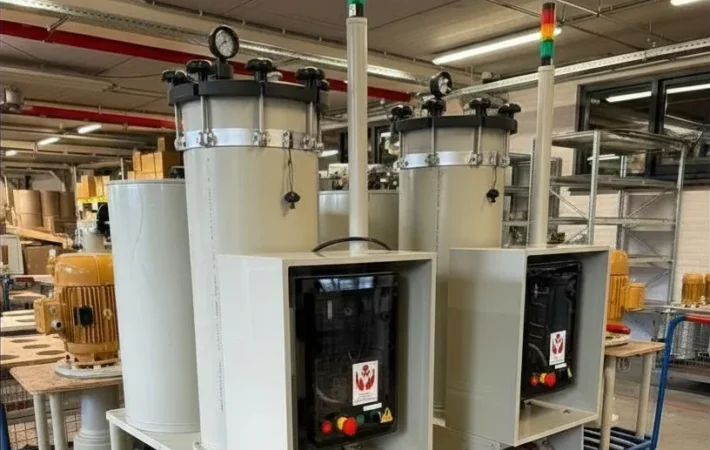
Ponieważ kąpiel pracuje w temperaturze 96–100 °C, najczęściej stosuje się filtry świecowe (kartridżowe) ze stali nierdzewnej. Alternatywą jest poziomy filtr przekładkowy z polipropylenu z pompą z uszczelnieniem mechanicznym – wykonany z gatunku PP (Simona® Alpha Plus™) odpornego na temperaturę kąpieli uszczelniającej. W porównaniu z filtrem stalowym daje on:
- niższy koszt zakupu,
- niższe koszty eksploatacji – zamiast wkładów świecowych stosuje się tani papier filtracyjny,
- mniejsze straty ciepła dzięki dobrym właściwościom izolacyjnym PP,
- brak korozji pompy i obudowy filtra,
- mniej odpadów do utylizacji – zużyte wkłady świecowe to duża objętość odpadu chemicznego,
- łatwą obsługę dzięki dzielonym pakietom przekładek.
Standardowe filtry przekładkowe z PP osiągają wydajność do 30 m³/h. Choć powstały z myślą o uszczelnianiu na gorąco, sprawdzają się też przy uszczelnianiu na zimno, barwieniu elektrolitycznym i w płuczkach. Systemy filtracyjne Hendor opisujemy na stronie Filtry galwaniczne.
Filtr przekładkowy z papierem czy filtr świecowy (kartridżowy)?
W kąpielach uszczelniających, barwiących i w płuczkach można stosować zarówno filtry świecowe (kartridżowe), jak i przekładkowe. Za filtrami przekładkowymi z papierem filtracyjnym przemawiają niskie koszty materiału, mała objętość odpadów i tańsza utylizacja. Przestojów filtra łatwo uniknąć, trzymając zapasowy pakiet przekładek do szybkiej wymiany. Papiery i wkłady filtracyjne znajdziesz w dziale Materiały filtracyjne.
Oleje i smary w elektrolicie
Zanieczyszczenia organiczne – pozostałości z wyciskania profili albo z późniejszej obróbki i transportu detali – trafiają do elektrolitu i obniżają jakość anodowania oraz barwienia. Do ich usuwania służy filtr z PP z włóknami adsorpcyjnymi z polipropylenu aktywowanego plazmowo. Włókna wiążą oleje i smary nieemulgowane w ilości 5–6 razy większej od własnej masy. Efekt to:
- lepsza jakość anodowania i barwienia,
- dłuższa żywotność kąpieli,
- mniejsze zużycie chemii i mniej odpadów,
- mniejsze zużycie wody.
Mieszanie kąpieli bez sprężonego powietrza
Jednorodna kąpiel to warunek stabilnego procesu i powtarzalnej jakości. Zamiast dużej pompy obiegowej można zastosować mniejszą pompę z eżektorami. Dzięki zasadzie Venturiego przepływ wywołany w wannie może być nawet pięciokrotnie większy niż wydajność samej pompy.
Układ pompa – eżektory zastępuje klasyczne mieszanie powietrzem i usuwa jego wady:
- nad wanną powstaje mniej mgły kwasu – lub nie powstaje wcale (mgła kwasu siarkowego jest rakotwórcza),
- lepsza przewodność kąpieli przyspiesza proces,
- niższe zużycie energii,
- mniejsze wahania temperatury, a więc stabilniejszy proces,
- brak zanieczyszczeń wnoszonych przez sprężone powietrze.
Do obiegu kąpieli dobrze nadają się pionowe pompy zanurzeniowe z PP. Gdy w wannie brakuje na nie miejsca, stosuje się wersje montowane obok wanny (Out-of-Tank), które zachowują zalety pomp pionowych. Jednolity wał ze stali nierdzewnej, wzmocnione łożyska silnika i brak łożysk oraz uszczelnień w korpusie pompy sprawiają, że pracują praktycznie bezobsługowo. Pompy i eżektory występują w różnych wielkościach, więc można je dopasować do geometrii wanny. Zobacz pompy pionowe.
Podsumowanie
| Etap / problem | Rozwiązanie |
|---|---|
| Uszczelnianie na gorąco (96–100 °C) | poziomy filtr przekładkowy z PP z pompą z uszczelnieniem mechanicznym |
| Uszczelnianie na zimno, barwienie, płuczki | filtr przekładkowy z papierem filtracyjnym |
| Oleje i smary w elektrolicie | filtr z PP z włóknami adsorpcyjnymi |
| Mieszanie kąpieli | pompa pionowa (w wannie lub obok) z eżektorami zamiast powietrza |
Każda linia anodowania jest inna – dobór zależy od wielkości wanien, temperatur i składu kąpieli. Opisz swoją linię, a dobierzemy pompy i filtry do poszczególnych etapów.
Masz pytanie o dobór urządzeń?
Opisz medium, parametry i warunki pracy – odpowiemy w ciągu 24 godzin.
Zapytaj o dobórSerwis urządzeń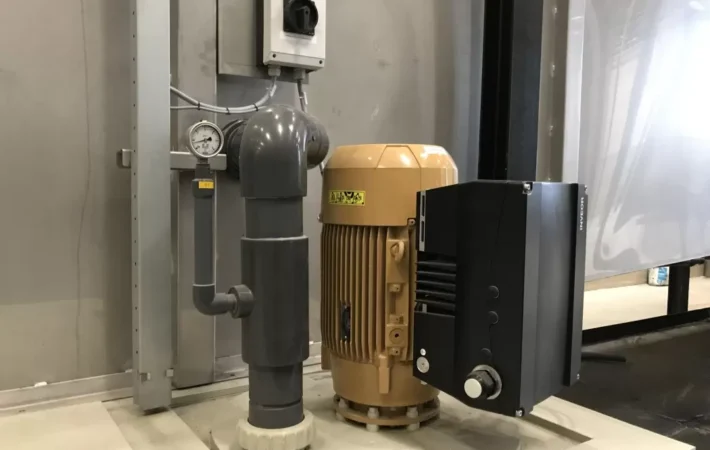

Leave a comment
Your email address will not be published. Required fields are marked *